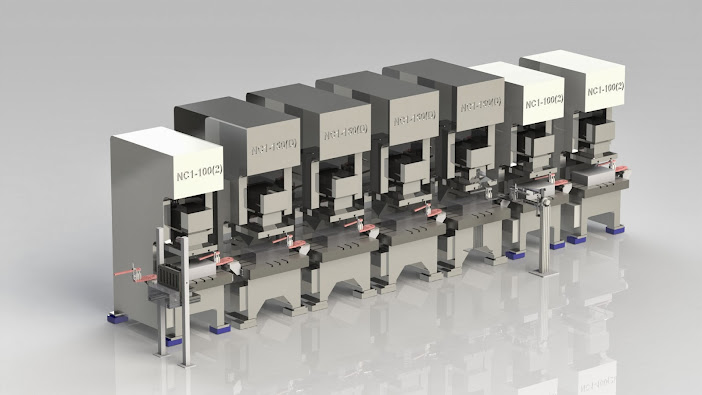
Sistem Otomasi Transportasi Produk dengan Konveyor Berjalan

Memanfaatkan konveyor sebagai alat transfer antar proses cukup efektif dalam otomasi sistem transfer antar proses, hanya saja perlu diperhatikan perubahan kapasitas akibat waktu transfer yang dibutuhkan .

Mekanisme Transfer Otomatis antar Proses Press Mekanik

Memudahkan pemindahan produk antar station proses tanpa handling manual, transfer antar proses bisa diterapkan pada pemindahan produk yang membutuhkan beberapa proses dengan Press Mekanik atau Hidrolik.

Mekanisme Transfer Otomatis Proses Draw pada Press Mekanik

Proses Draw yang membutuhkan beberapa proses dalam pembentukannya sangat efektif dengan memanfaatkan Mekanisme Otomasi Transfer antar prosesnya.

Robotik Pada Sistem Transfer Otomatis

Pada mekanisme transfer yang cukup rumit sangat cocok dengan memanfaatkan Transfer Robotik

Pneumatic Feed Bar Transfer

Pemanfaatan sistem Pneumatik dan Magnet pada mekanisme Transfer Produk

Jumat, 30 Januari 2015

Resistance Welding Principles


Most welding applies heat to join two pieces of metal. Gas welding produces molten metal through the use of a gas flame. When the molten metal cools, the pieces are joined. Arc welding uses an electric arc between the electrode and the work to melt the metal.

Resistance welding joins two pieces of sheet metal without adding anything. When an electrical current is applied to the work pieces, for a predetermined time a nugget of molten metal is created between the two pieces. 

                          The electrical current is transmitted through   two electrodes and two copper
                                               alloy electrodes then create the nugget of molten metal

 The nugget is created at the point where the two pieces interface because this is the point of maximum heat generation. The heat producing the melting process is caused by the metals’ electrical resistance to the current flow.

Resistance welding equipment consists of :
1. A welding transformer to convert high primary voltage and low primary amperage to low secondary voltage and high secondary amperage needed for welding.
2. The electrodes for passing the current through the work pieces.
3. The conductors which connect these electrodes to the welding transformer.
4. A device for exerting electrode force on the work.
5. A method of regulating the electrical current.
6. A contactor to interrupt the power to the welder transformer.
7. A timer which is capable of controlling the action of the contactor within the limits of accuracy required to produce the desired weld characteristics.
8. A method of cooling the electrodes with water

 schematic drawing of these components:


ALTERNATING CURRENT
The majority of resistance welding machines operate on single phase, with frequency 50 or 60 Hz (cyles persecond),incorporate with a single phase welding transformer to convert the high power line voltage to a low secondary voltage, normally in the range of 1.0 to 25.0 volts.
Depending on the thickness and type of material to be welded, on secondary of trafo,  current may be from 1,000 to as muchas 100,000 amperes or more.


DIRECT CURRENT
Some resistance welders are designed to operate on a 3-Phase, and will rectify the current from alternating current (AC) to direct current (DC). A 3-Phase DC resistance welder is electrically more
efficient than a single phase AC resistance welder,  because it usually produces more welding amperageper KVA and requires less demand on the primary electrical service.


ELECTRICAL CHARACTERISTICS
Most equipment is rated at a certain KVA (such as 30 KVA). The KVA (kilo-volt-amp) rating is a measure of theamount of power the equipment can handle without excessive internal heating. The duty cycle of a transformer is defined as the percentage of time on in each one minute period the transformer is actually carrying current. It is expressed in this formula:


                                WELD TIME x # WELDS PER MINUTE
% DUTY CYCLE = ------------------------------------------------------ x 100
                                                         3600

In most resistance welding applications, actual duty cycle is much less than the 50% duty cycle used Most equipment is rated at a certain KVA (such as 30 KVA). The KVA (kilo-volt-amp) rating is a measure of theamount of power the equipment can handle without excessive internal heating. In most cases, the welding transformer is the limiting factor in the equipment and determines the KVA rating. It is standard practice to rate a welding transformer at a 50% duty cycle. The duty cycle of a transformer is defined as the percentage of time onin each one minute period the transformer is actually carrying current. formula:


                                 WELD TIME x # WELDS PER MINUTE
% DUTY CYCLE = ------------------------------------------------------ x 100
                                                         3600

In most resistance welding applications, actual duty cycle is much less than the 50% duty cycle used for rating the machine. Transformers made by different manufacturers, but with the same KVA rating, may produce widely different amounts of welding current. It is important to compare not only KVA rating, but welding current when comparing resistance welding machines

DOWNLOAD MORE INFO --BASIC WELD RESISTANT

Minggu, 24 Agustus 2014

Poka Yoke: Mencegah Kesalahan di Tahap Awal untuk Mengurangi Defect dan Error


SHIFT SSCX Poka Yoke
Kualitas adalah kunci utama lean manufacturing. “Lakukan dengan benar sejak awal,” adalah filosofi yang lebih mudah diucapkan ketimbang dilakukan.
Sehingga, masih banyak organisasi yang menginginkan hasil instan dengan melakukan hal yang sama berulang-ulang kali namun, mereka mengharapkan hasil yang berbeda.
Hal ini menurut Paul A. Myerson, seorang professor dibidang Praktek Supply Chain Management, menjadi penyebab timbulnya cacat atau kerusakan pada produk atau jasa yang dihasilkan. Sehingga, perusahaan tidak bisa memberikan nilai tambah pada produk atau jasa mereka kepada pelanggan.
Meskipun 85 persen dari masalah kualitas yang dilaporkan terjadi dalam proses dan material, namun pada umumnya, cacat atau rusaknya produk atau jasa timbul karena adanya kesalahan di operator.
Meskipun kesalahan operator sering menunjukkan masalah yang lebih dalam, namun bagaimanapun alasan ini bukan cara yang baik untuk mendapatkan solusi yang tepat, justru menurut Myerson, hal ini akan meciptakan rasa takut dan ketidakpercayaan dalam organisasi.
Quality at the Source” dalam prinsip Lean Manufacturing menyatakan bahwa kualitas tidak hanya diukur pada akhir proses produksi saja, tapi juga pada setiap langkah hingga proses tersebut selesai.
Berdasarkan prinsip ini, maka kualitas menjadi tanggung jawab dari masing-masing individu yang memberikan kontribusi pada proses produksi sehingga pengiriman produk atau jasa kepada konsumen bisa dilakukan tepat waktu dan tanpa cacat.
Dibanding berfokus pada pemeriksaan akhir, menurut Myerson, anda harus membuat pekerjaan setiap orang untuk memastikan bahwa mereka menyediakan material atau informasi yang baik kepada semua pelanggan mereka. Artinya, operator harus diarahkan untuk membuat part yang bagus dan hanya boleh mengirimkan part yang bagus untuk proses berikutnya.
Myerson juga menuliskan bahwa cara terbaik untuk mencegah terjadinya cacat dan kesalahan adalah dengan menghindarinya. Konsep Poka Yoke atau Mistake Proofing dapat membantu anda mencegah kesalahan-kesalahan yang menyebabkan cacat pada produk atau jasa.
Berikut beberapa cara menerapkan mistake proofing (poka yoke) dan standardized work, khususnya di area supply chain dan operasional logistik:
  1. Menerapkan sistem perhitungan siklus secara langsung di gudang untuk meningkatkan akurasi persediaan dan menemukan akar penyebab masalah
  2. Menerapkan Six Sigma dan Statistical Process Control untuk mengurangi variasi proses yang dapat menyebabkan aktivitas waste
  3. Berkomunikasi dengan pelanggan dan pemasok melalui pertukaran data elektronik untuk mengurangi kesalahan dan meningkatkan produktivitas
  4. Standardisasi proses untuk mengurangi variasi. Instruksikan semua pekerja untuk menggunakan metode praktek terbaik, dan membuat pengingat yang mudah terlihat untuk memastikan tugas dilakukan dengan cara yang sama
  5. Mengatur tempat kerja menggunakan elemen 5S – Sort Out, Set in Order, Shine, Standardize, dan Sustain- demi sebuah lingkungan kerja yang bersih, aman, efisien dan rapi. ***RR/RW
Shiftindonesia, 11 agustus2014

Rabu, 23 Juli 2014

Why-Why Analysis adalah alat bantu (toolroot cause analysis untuk problem solving.  Tool ini membantu mengidentifikasi akar masalah atau penyebab dari sebuah ketidaksesuaian pada proses atau produk.
Why-Why Analysis atau 5 Why’s Analysis biasa digunakan bersama dengan Diagram Tulang Ikan (Fishbone Diagram) dan menggunakan teknik iterasi dengan bertanya MENGAPA (Why) dan diulang beberapa kali sampai menemukan akar masalahnya, dan kemudian melakukan perbaikan.
Contohnya sebagai berikut:
Masalah: Mesin Breakdown/Rusak.
  1. Mengapa? Komponen automator tidak berfungsi.
  2. Mengapa tidak berfungsi? Usia komponen sudah melebihi batas lifetime 12 bulan.
  3. Mengapa tidak diganti saat mencapai batas tersebut? Tidak ada yang tahu batas lifetime komponen tersebut.
  4. Mengapa tidak ada yang tahu? Tidak ada pencatatan data penggantian komponen.
  5. Mengapa tidak ada pencatatan? Nah, sebenarnya kita telah tiba pada salah satu potensi akar masalah, yaitu tidak adanya pencatatan data penggantian komponen.
Untuk sampai pada pada akar masalah,  bisa pada pertanyaan kelima atau bahkan bisa lebih atau kurang tergantung dari tipe masalahnya.
Tahapan umum saat melakukan root cause analysis dengan why why analysis:
  1. Menentukan masalahnya dan area masalahnya
  2. Mengumpulkan tim untuk brainstorming sehingga kita bisa memiliki berbagai pandangan, pengetahuan, pengalaman, dan pendekatan yang berbeda terhadap masalah
  3. Melakukan gemba (turun ke lapangan) untuk melihat area aktual, obyek aktual, dengan data aktual.
  4. Mulai bertanya menggunakan Why Why
  5. Setelah sampai pada akar masalah, ujilah setiap jawaban dari yang terbawah apakah jawaban tersebut akan berdampak pada akibat di level atasnya. Contoh: apakah jika kita memiliki pencatatan penggantian komponen maka akan mudah bagi Tim Maintenance untuk melakukan penggantian komponen secara rutin? Apakah hal tersebut paling masuk akal dalam menyebabkan dampak di level atasnya? Apakah ada alternatif kemungkinan penyebab lainnya?
  6. Pada umumnya solusi tidak mengarah pada menyalahkan ke orang tapi bagaimana cara melakukan perbaikan sistem atau prosedur.
  7. Jika akar penyebab sudah diketahui maka segera identifikasi dan implementasikan solusinya.
  8. Monitor terus kinerjanya untuk memastikan bahwa masalah tersebut tidak terulang lagi.

Teknik RCA dengan Utilisasi 5-Whys untuk Temukan Akar Masalah


Root Cause Analysis atau RCA adalah salah satu tool yang digunakan dalam inisiatif Lean Six Sigma di organisasi. RCA adalah salah satu metode problem solving yang berfungsi untuk mengidentifikasi akar masalah (root causes) dari masalah yang terjadi dalam operasional.
Praktek RCA menyasar kepada identifikasi akar masalah (bukan hanya pada simptom) dan memperbaikinya, sehingga masalah akan tuntas secara menyeluruh dan tidak akan kembali terjadi.
Bagaimana RCA dapat Membantu?
Dengan menanyakan ‘mengapa?’ (why) secara berulang kali, maka anda akan bisa mengupas masalah lapisan demi lapisan untuk menjangkau intinya (dan menemukan root cause-nya). Metode ini disebut 5-Whys atau Why-why Analysis. Penyebab yang melatarbelakangi masalah dapat membawa anda menuju pertanyaan berikutnya, mungkin kurang atau lebih dari 5 pertanyaan, jika diperlukan. Ide utama dari 5-Whys adalah menghindari jebakan asumsi dan logika yang biasanya terjadi dalam problem solving, dan mendorong tim untuk menggali lebih dalam untuk mencapai akar permasalahan sebenarnya.
Mengapa Melakukan RCA?
Dengan mengidentifikasi penyebab masalah secepat mungkin, anda bisa memfokuskan sumber daya di area yang berjalan dengan benar dan memastikan anda menangani penyebab masalah yang sebenarnya, bukan hanya simptom.
Bagaimana Melakukan RCA dengan 5-Whys?
1) Tulislah masalah yang spesifik. Dengan menuliskan masalah, anda akan terbantu dalam pemetaan masalah dan mendapatkan deskripsi yang mendetail. Selain itu, tim bisa fokus kepada masalah yang sama.
2) Lakukan brainstorming untuk mencari tahu bagaimana masalah bisa terjadi, dan tuliskan juga jawabannya.
3) Jika jawaban-jawaban tersebut tidak membantu identifikasi sumber masalah, tanyakan ‘mengapa?’ sekali lagi dan tulislah jawabannya.
4) Kembalilah kepada langkah 3 hingga tim sepakat bahwa mereka telah menemukan akar permasalahan. Proses ini mungkin membutuhkan lima atau lebih pertanyaan ‘mengapa?’.
Mengapa Menggunakan 5-Whys?
  • 5-Whys akan membantu anda mengidentifikasi akar masalah.
  • 5-Whys membantu anda menemukan hubungan antara akar masalah yang berbeda.
  • 5-Whys adalah salah satu metode analisa yang paling sederhana dan mudah, tanpa perlu melakukan analisa statistik.
  • Mudah dipelajari dan diaplikasikan.
  • 5-Whys dan Diagram Sebab Akibat (Fishbone Diagram)
5-Whys dapat digunakan secara terpisah ataupun sebagai bagian dari diagram sebab akibat (fishbone / Ishikawa diagram). Diagram ini akan membantu anda mengeksplorasi semua potensi kesalahan ataupun masalah. Ketika anda telah memasukkan semua input dalam diagram sebab akibat, anda bisa menggunakan teknik 5-Whys untuk menggali akar permasalahannya.
Beberapa Tips
Bergerak kepada aksi perbaikan terlalu cepat akan membuat anda menyasar simptomnya saja, tidak menyelesaikan masalah hingga akarnya. Dengan kata lain, inisiatif problem solving terancam gagal dan masalah mungkin akan kembali muncul. Penggunaan teknik RCA seperti 5-Whys dan diagram Fishbone (tulang ikan/sebab akibat) akan menghindarkan anda dari resiko ini.
Jika anda tidak melontarkan pertanyaan yang tepat, maka anda takkan mendapat jawaban yang tepat. Usahakan ketepatan pertanyaan yang diajukan dalam proses 5-Whys.

5-Whys: Ajukan Pertanyaan Tepat untuk Menggali Akar Masalah

question mark with speech bubles, vector on the abstract background
5 Whys adalah tool yang digunakan untuk menemukan akar permasalahan dan sering digunakan dalam inisiatif perbaikan berbasis Lean Six Sigma. Tool 5 Whys ini dapat digunakan secara terpisah ataupun sebagai bagian dari diagram sebab akibat (Fishbone/Ishikawa diagram). Diagram ini akan membantu anda mengeksplorasi semua potensi kesalahan ataupun masalah. Ketika anda telah memasukkan semua input dalam diagram sebab akibat, anda bisa menggunakan teknik 5 Whys untuk menggali akar permasalahannya.

Mengapa Menggunakan 5 Whys?

  • 5-Whys akan membantu anda mengidentifikasi akar masalah.
  • 5-Whys membantu anda menemukan hubungan antara akar masalah yang berbeda.
  • 5-Whys adalah salah satu metode analisa yang paling sederhana dan mudah, tanpa perlu melakukan analisa statistik.
  • Mudah dipelajari dan diaplikasikan.
  • 5-Whys dan Diagram Sebab Akibat (Fishbone/Ishikawa Diagram).

Inilah 4 Langkah Melaksanakan 5 Whys

  1. Tuliskan masalah yang ada di perusahaan secara spesifik. Menulis masalah membantu anda merumuskan masalah dan memiliki gambaran sepenuhnya, hal ini juga membantu tim untuk fokus pada masalah yang sama.
  2. Buatlah pertanyaan kenapa masalah terjadi dan tuliskan jawaban di bawah pertanyaan tadi.
  3. Jika jawaban anda tidak bisa mengidentifikasi akar penyebab masalah (root cause) timbulnya masalah, tanyakan lagi kenapa dan tuliskan lagi jawaban anda.
  4. Lihat lagi ke langkah 3 sampai tim anda sepakat bahwa jawaban yang sudah di tulis bisa mengidentifikasi penyebab utama dari masalah yang ada.

Tips Mengefektifkan Hasil 5 Whys

Terlalu cepat dalam mengambil tindakan perbaikan akan membuat anda menyasar simptomnya saja, tidak menyelesaikan masalah hingga akarnya. Dengan kata lain, inisiatif problem solvingterancam gagal dan masalah mungkin akan kembali muncul. Penggunaan teknik RCA seperti 5-Whys dan diagram Fishbone (tulang ikan/sebab akibat) akan menghindarkan anda dari resiko ini.
Jika anda tidak melontarkan pertanyaan yang tepat, maka anda takkan mendapat jawaban yang tepat. Usahakan ketepatan pertanyaan yang diajukan dalam proses 5-Whys

Teknik Investigasi Temukan Akar Masalah - 5 Why

Ask Why
Teknik problem solving bukanlah jurus jitu dalam memecahkan masalah di dalam organisasi anda, jika..
Satu, anda tidak sampai tuntas menemukan penyebab masalah hingga ke akarnya, dan dua, anda langsung melompat ke hipotesa masalahnya yang cenderung hanya berupa simptom nya saja.
Lalu, bagaimana cara terbaik menemukan penyebab masalah hingga ke akarnya?
Tentu anda tidak asing dengan teknik 5 Why’s, teknik problem solving yang menjadi andalan Toyota dalam menentaskan permasalahan di lini produksi mereka.
Konsep yang memaksa anda untuk bertanya ‘Kenapa Kenapa Kenapa Kenapa dan Kenapa’
Sakichi Toyoda, pendiri Toyota Industries mengembangkan teknik 5 Why’s ini sebagai alat investigasi utama dalam lean manufacturing. Konsep di balik teknik 5 why’s ini memang sangat sederhana, yaitu membuat anda menemukan penyebab masalah hingga ke akarnya. Artinya, anda harus melakukan investigasi terhadap setiap tindakan yang menyebabkan masalah hingga akhirnya menjadi penghambat dalam proses atau produk. Caranya?
  1. Tulislah masalah yang spesifik
  2. Lakukan brainstorming untuk mencari tahu bagaimana masalah bisa terjadi, dan tuliskan juga jawabannya
  3. Jika jawaban-jawaban  tersebut tidak membantu identifikasi sumber masalah, tanyakan lagi ‘kenapa’ dan tulis kembali jawabannya
  4. Kembalilah kepada langkah 3 hingga tim sepakat bahwa mereka telah menemukan akar permasalahan. Dan proses ini membutuhkan lima atau lebih pertanyaan ‘kenapa’.
Mengapa harus sampai ke akar masalah?
Dalam mengidentifikasi hingga akhirnya menemukan akar penyebab masalah, tentu anda akan menghabiskan waktu dan juga sumber daya lainnya yang tidak sedikit. Untuk itu, tentu anda tidak ingin  kembali menyelesaikan permasalahan yang itu-itu lagi.
Akar penyebab masalah adalah sumber masalah. Sebagian besar masalah akan memiliki serangkaian tindakan yang mengarah ke masalah. Akar penyebab tadi adalah tindakan pertama yang memulai reaksi berantai yang mengarah ke penyebab akhir dan akhirnya menimbulkan masalah yang terlihat. Dengan mengidentifikasi penyebab masalah secepat mungkin, anda bisa memfokuskan sumber daya di area berjalan dengan benar dan memastikan anda menangani penyebab masalah yang sebenarnya, bukan hanya simptom.
Bagaimana Menggunakan Teknik 5 Why?
Biasanya, akar penyebab masalah bersumber dari kebijakan manajemen. Kebijakan manajemen menyebabkan masalah yang terjadi dalam beberapa cara. Terkadang, kebijakan manajemen ini memiliki konsekuensi yang tidak diinginkan. Misal, sebuah kebijakan yang melibatkan antar departemen namun, terjadi komunikasi yang buruk antar departemen yang terlibat. Sehingga, pada akhirnya perilaku dan aktivitas ini menyebabkan masalah.
Teknik 5 why menyediakan cara sistematis untuk mendiagnosa akar penyebab masalah. Untuk memulainya, tanyakanlah pada diri anda terlebih dahulu, ‘mengapa’ masalah terjadi. Penyebab langsung akan menjadi jawaban untuk pertanyaan ini. Langkah berikutnya adalah untuk bertanya mengapa kondisi ini bisa terjadi. Kemudian lanjutkan pertnyaan ‘kenapa’ untuk mendapatkan jawaban yang membawa anda hingga ke akar penyebab masalah.
5 Why juga dapat digunakan secara terpisah ataupun bagian dari diagram sebab akibat (fishbone/Ishikawa diagram). Diagram ini membantu anda mengeksplorasi semua potensi kesalahan ataupun masalah.***RR/RW
Sumber: leangenie.com

Minggu, 29 Juni 2014

Usaha makanan ataupun minuman dalam skala menengah dan besar biasanya memakai mesin ketika memproduksi bahan olah mereka. Penggunaan mesin olahan makanan dan minuman sudah seharusnya terbuat dari  logam tahan karat atau stainless steel. Mesin berstainless steel yang terbuat dari campuran besi, krom, mangan, silikon, karbon, dan nikel biasanya lebih kuat dan tahan lama. Maka dari itu banyak kalangan pengusaha atau ibu rumah tangga sekalipun menggunakan mesin ini. Ada beberapa alasan untuk Anda mengapa harus memilih mesin berstainless steel.
Di antaranya adalah untuk menghindari kontaminasi kimia baja terhadap produk makanan yang biasa ditemukan pada grade SS 304 atau SS 316. Tak hanya itu, mesin berstainless steel biasanya memiliki kekuatan dan ketahanan abrasi atau pengikisan batuan oleh air, es, atau angin yang bisa mengandung dan menganggkut hancuran barang jadi sangat tepat untuk aplikasi di industri makanan dan minuman. Permukaan yang halus membuat mesin mudah dibersihkan dari kontaminasi.
Namun, meskipun terdapat banyak keunggulan dari mesin ini, Anda sebagai pengusaha juga tak boleh angkat tanggan tak menjaga mesin ini. Biar bagaimana pun, tanpa perawatan mesin sebagus apa pun akan rusak cepat. Berikut beberapa tis yang bisa Anda lakukan untuk merawat mesin kesayangan Anda.
  1. Jangan lupa untuk selalu merendam dengan air hangat ketika peralatan selesain digunakan. Untuk memudahkan menghilangkan noda yang menempel, berikan beberapa tetes air jeruk lemon.Tak hanya air jeruk lemon, cuka ternyata ampuh untuk membersihkan noda.
  2. Jika peralatan sudah terlihat berkarat atau berubah warna cokelat, segera beri air mendidih dicampur dengan satu sendok teh garam noda.
  3. Gunakan sikat berbulu lembut dan air sabun saat mencuci peralatan.
  4. Jemur mesin yang sudah dicuci, keringkan di bawah sinar matahari.
  5. Atau jika tak ingin dijemur, Anda bisa mengelap peralatan dengan kain bersih.

(Herti Annisa)

Share

Twitter Delicious Facebook Digg Stumbleupon Favorites More