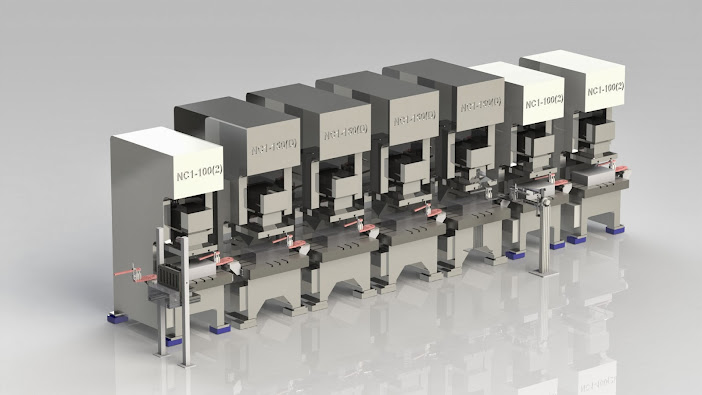
Sistem Otomasi Transportasi Produk dengan Konveyor Berjalan

Memanfaatkan konveyor sebagai alat transfer antar proses cukup efektif dalam otomasi sistem transfer antar proses, hanya saja perlu diperhatikan perubahan kapasitas akibat waktu transfer yang dibutuhkan .

Mekanisme Transfer Otomatis antar Proses Press Mekanik

Memudahkan pemindahan produk antar station proses tanpa handling manual, transfer antar proses bisa diterapkan pada pemindahan produk yang membutuhkan beberapa proses dengan Press Mekanik atau Hidrolik.

Mekanisme Transfer Otomatis Proses Draw pada Press Mekanik

Proses Draw yang membutuhkan beberapa proses dalam pembentukannya sangat efektif dengan memanfaatkan Mekanisme Otomasi Transfer antar prosesnya.

Robotik Pada Sistem Transfer Otomatis

Pada mekanisme transfer yang cukup rumit sangat cocok dengan memanfaatkan Transfer Robotik

Pneumatic Feed Bar Transfer

Pemanfaatan sistem Pneumatik dan Magnet pada mekanisme Transfer Produk

Minggu, 22 April 2018

SAP S/4 HANA untuk Manufaktur


Perusahaan yang ingin mengembangkan sayap bussiness processnya, haruslah membuka sistem  kerja mengikuti trend perusahaan yang sudah menggunakan teknologi terbaik yang sudah banyak digunakan oleh perusahan besar dan sudah menikmati kesuksesannya dalam menggunakan teknologi terbaik tersebut

SAP S/4 HANA adalah ERP terbaik didunia yang sangat layak diterapkan di perusahaan yang ingin masuk ke kelas dunia dalam bussiness processnya.  Untuk perusahaan manufaktur, terdapat beberapa modul SAP yang tepat diterapkan,  yaitu   :
·         SAP Financial Accounting
•    SAP Controlling
•    SAP Material Management
•         SAP Sales & Distribution
•    SAP Production Planning
•    SAP Warehouse Management
•    SAP Quality Management
•    SAP Plant Maintenance

Tujuan
Untuk mendapatkan/menghasilkan/membuat/memperlancar pengolahan data yang efektif dalam production planninguntuk memberikan kepuasan pelanggan di setiap level dan untuk meningkatkan manajemen supply chain yang lebih efisien.

Ruang Lingkup
            Untuk beberapa manufaktur sangat cocok untuk menerapkan modul : SAP ERP Financial dan SAP ERP Logistic yang bisa dijelaskan menjadi :
A. Implementasi SAP ERP Financials yang terdiri dari:
1. Financial Accounting • Organization Structure
• General Ledger
• Account Receivable
• Account Payable
• Asset Accounting
• Fund Management
• Tax Accounting
2. Controlling, pada dasarnya modul ini akan mengelola internal cost atau management Accounting, termasuk: • Internal Order
• Cost Center Accounting
• Profit Center Accounting
B. Implementasi SAP ERP Logistics yang terdiri dari:
1. Material Management
• Material Master
• Vendor Master
• Procurement
• Inventory Management
• Physical Inventory
• Valuation & Account Assignment
2. Sales & Distribution
• Customer Master
• Unit Material & Sales Pricing
• Sales Order Processing
• Serial Number Management
• Delivery & Good Issues Process
• Unit Procurement
• Billing
• Tax Invoice
3. Production Planning
• Demand Management
• Forecast
• Material Requirement Planning
• Shop Floor Control
4. Warehouse Management
• Inbound Delivery
• Outbound Delivery
• Internal Warehouse Process
• WM Physical Inventory
5. Quality Management
• Sample Management
• Laboratory Information Management
6. Plant Maintenance
• Work Management
• Equipment Management
• Maintenance Management
• Job Management
• Project Control

Deionized Water

Saat ini banyak industri, perusahaan, maupun instansi menggunakan air deionisasi untuk kebutuhan produksi atau sehari-hari. Air deionisasi atau deionized water disingkat DI Water (dalam tulisan ini disebut air DI) adalah air yang sudah dihilangkan ion-ion anorganik didalamnya. Jumlah ion anorganik dalam air biasanya diukur dengan nilai konduktivitas atau resistivitas. Air DI umumnya memiliki konduktivitas antara 1 µS/cm sampai 10 µS/cm (lihat tabel).
Jenis air
Istilah deionization sering juga disebut sebagai demineralization, sehingga air DI sering disebut air demin. Demineralization adalah proses menghilangkan mineral yang terdapat di air. Air demin biasanya digunakan untuk proses kimia, karena mineral dalam air dapat mengganggu senyawa kimia pada produksi.Nilai konduktivitas pada tabel diatas tidaklah mutlak, karena perkembangan teknologi saat ini sudah banyak yang mampu menghasilkan lebih baik lagi seperti teknologi DI yang dapat menghasilkan konduktivitas hingga 0.5 ÂµS/cm. Mengenai kategori jenis air murni bisa dibaca di artikel berikut “Pemurnian Air dan Jenisnya“.
Kandungan air baku (raw water) biasanya mengandung banyak ion anorganik yang terdiri dari kation dan anion, kation yang terkandung dalam air seperti Na+, K+, Ca2+, Mg2+, Fe2+, Mn2+, dan Cu2+, sedangkan anionnya seperti Cl- dan SO42-. Untuk menghilangkan ion-ion tersebut dapat menggunakan proses ion exchanger dengan resin anion dan resin kation yang membutuhkan kimia regenerasi seperti HCl dan NaOH (regenerant) atau dapat dihilangkan juga dengan membran RO yang dikombinasikan dengan CDI (Capacitive Deionization).
Ion Exchanger
Ion exchanger (alat penukar ion) menggunakan resin untuk menangkap kation dan anion yang terkandung didalam air. Perlu diketahui bahwa proses deionisasi dengan ion exchanger hanya menghilangkan ion dan molekul bermuatan, akan tetapi tidak mampu menghilangkan secara efektif molekul organik yang tidak bermuatan, virus, dan bakteri, kecuali memang tanpa sengaja terperangkap diatas permukaan resin. Sehingga pretreatment sering digunakan sebelum air baku masuk ke ion exchanger seperti pemasangan karbon aktif yang berfungsi untuk memfilter senyawa-senyawa organik, bisa dilihat ditulisan “Activated Carbon”. Adapun untuk informasi resin dilihat dari bentuk dan struktur kimianya bisa dibaca ditulisan “Water Softening = Air Pelunakan”
Terdapat 3 tipe untuk proses deionisasi dengan ion exchanger yang saat ini banyak digunakan berdasarkan penggunaan regenerant saat regenerasi:
  1. Co-current deionization
Pada proses ini aliran air dan regenerant masuk melewati atas kolom ion exchange dan keluar bersamaan melalui bawah, sesuai dengan namanya “co-current” bearti aliran searah. Proses ini memiliki biaya operasional yang jauh lebih tinggi dibandingkan counter-current deionization karena pemakaian yang lebih banyak regenerant, hal ini disebabkan regenerant mengalami pengenceran saat dialiri bersamaan dengan air setelah sampai dibawah kolom, selain itu kualitas produk juga akan jauh lebih rendah dibandingkan counter-current deionization.
  1. Counter-current deionization
Pada proses ini terjadi berlawanan arah antara aliran air dan regenerant, sesuai dengan arti “counter-current” yaitu berlawanan arah, terdapat 2 jenis aliran:
  • Upflow colomns, air mengalir lewat bawah kolom dan regenerant dialirkan lewat atas secara bersamaan.
  • Upflow regenerant, regenerant mengalir lewat bawah kolom dan air dialirkan lewat atas secara bersamaan.
Pada kedua proses tersebut, proses distribusi untuk air masuk, regenerant masuk, air keluar, dan regenerant keluar harus diperhatikan seperti kualitas air yang masuk dan alirannya, waktu operasional antar proses regenerasi, dan analisis air produk yang diinginkan. Untuk proses ini membutuhkan waktu lebih cepat dibandingkan co-current deionization dan kualitas air produk dapat mencapai nilai konduktivitas lebih kecil dari 0.5 µS/cm. Salah satu keunggulannya adalah rendah biaya operasional, disebabkan sedikitnya pemakaian regenerant saat proses regenerasi.
290
  1. Mixed bed deionization
Pada proses ini digunakan perbandingan jumlah resin kation dan anion secara proporsional dalam satu kolom ion exchanger. Umumnya sistem ini memiliki distribusi regenerant yang dikontrol oleh sistem operasi pompa dan kran secara otomatis dengan pengaturan proses regenerasi secara bertahap. Sekalipun cukup sulit dalam proses regenerasi akan tetapi proses ini menghasilkan kualitas air yang murni (pure water) hingga mencapai nilai konduktifitas 0,1 µS/cm, air DI ini banyak digunakan untuk aplikasi boiler.
mixed-bed-deionizer_2.gif

Minggu, 13 September 2015

Masalah - Masalah Painting

PEELING
Kondisi:
Peeling adalah suatu kondisi permukaan kehilangan daya lekat antar cat dan enzyme.
Penyebab:
  1. Pembersihan yang tidak sempurna debu dan lain lain yang mencegah cat dan enzyme tidak senyawa.
  2. Pengadukan yang tidak rata.
  3. Menggunakan primer/sealer yang salah atau tidak menggunakan primer/sealer.
Pencegahan:
  1. Bersihkan permukaan secara sempurna.
  2. Aduklah semua pigment dengan rata.
  3. Primer/sealer fungsi utama adalah menambah daya rekat top coat.
Penyelesaian:
Amplas permukaan dan cat ulang.

SOLVENT POPPING
Kondisi:
Solvent Popping adalah kondisi penguapan udara cepat menyebakan lobang kecil dipermukaan.
Penyebab:
  1. Penggunaan Thinner or reducer yang tidak cocok.
  2. Cat Water base Yang di applikasi dan kelembaban yang tinggi.
  3. Pengecatan terlalu tebal menyebabkan solvent terperngkap di unercoat.
Pencegahan:
  1. Pergunakan Thinner atau reducer yang cocok.
  2. Pergunakan cat water bnase pada saat kelembaban tidak rendah.
  3. Berikan waktu yang cukup antar pengecatan Keringkan permukaan dengan sempurna.
Penyelesaian:
Dalam keadaan ringan permukaan diamplas dan di cat ulang, untuk kondisi agak berat cat nya di bersihkan total di prmier dan dicat ulang.

PINHOLING
Kondisi:
Pinholing adalah suatu kondisi terjadi lobang lobang kecil dipermukaan disebabkan solvent, udara dan air yang terperangkap.
Penyebab:

  1. Pembersihan permukaan yang tidak sempurna.
  2. Compresor yang terkontaminasi air dan minyak.
  3. Pengaturan dan teknik spray gun yang salah dan aplikasi cat tertalu basah.
  4. Thinner atau reducer tidak cocok menyebabkan solvent terperangkap dalam cat berikutnya.
  5. Pengeringan yang tidak sempurna, pengeringan menggunakan compressor mengakibatkan udara tampil dan solvent dipermukaan cat dan menyebabkan pinholing.

Pencegahan:

  1. Pastikan permukaan bersih dan kering sempurna.
  2. Bersihkan dan lepaskan tekanan compressor secara regular.
  3. Pergunakan Pengaturan, teknik dan tekan compressor yang benar.
  4. Pergunakan Thinner atau reducer yang sesuai.
  5. Keringkan permukaan dengan sempurna.

Penyelesaian:
Amplas permukaan sampai licin dan cat ulang.


sumber :http://www.pabrikcat.com

Faktor yang Mempengaruhi Kelembapan


Tinggi rendahnya kelembaban udara di suatu tempat sangat bergantung pada beberapa faktor sebagai berikut (Santoso, 2007) :
a.       Suhu.
b.      Tekanan udara.
c.       Pergerakan angin.
d.      Kuantitas dan kualitas penyinaran.
E.       Vegetasi dsb.
Ketersediaan air di suatu tempat (air, tanah, perairan).Kelembapan adalah konsentrasi uap air di udara.Angka konsentasi ini dapat diekspresikan dalam kelembapan absolut, kelembapan spesifik atau kelembapan relatif.Alat untuk mengukur kelembapan disebut higrometer.Sebuah humidistat digunakan untuk mengatur tingkat kelembapan udara dalam sebuah bangunan dengan sebuah pengawalembap (dehumidifier).Dapat dianalogikan dengan sebuah termometer dan termostat untuk suhu udara.Perubahan tekanan sebagian uap air di udara berhubungan dengan perubahan suhu. Konsentrasi air di udara pada tingkat permukaan laut dapat mencapai 3% pada 30 °C (86 °F), dan tidak melebihi 0,5% pada 0 °C (Handoko, 1994).
Kelembaban udara menggambarkan kandungan uap air di udara yang dapat dinyatakan sebagai kelembaban mutlak, kelembaban nisbi (relatif) maupun defisit tekanan uap air. Kelembaban mutlak adalah kandungan uap air (dapat dinyatakan dengan massa uap air atau tekanannya) per satuan volum. Kelembaban nisbi membandingkan antara kandungan/tekanan uap air aktual dengan keadaan jenuhnya atau pada kapasitas udara untuk menampung uap air.Kapasitas udara untuk menampung uap air tersebut (pada keadaan jenuh) ditentukan oleh suhu udara.Sedangkan defisit tekanan uap air adalah selisih antara tekanan uap jenuh dan tekanan uap aktual. Masing-masing pernyataan kelembaban udara tersebut mempunyai arti dan fungsi tertentu dikaitkan dengan masalah yang dibahas (Handoko,1994).
Semua uap air yang ada di dalam udara berasal dari penguapan.Penguapan adalah perubahan air dari keadaan cair kekeadaan gas. Pada proses penguapan diperlukan atau dipakai panas, sedangkan pada pengembunan dilepaskan panas. Seperti diketahui, penguapan tidak hanya terjadi pada permukaan air yang terbuka saja, tetapi dapat juga terjadi langsung dari tanah dan lebih-lebih dari tumbuh-tumbuhan. Penguapan dari tiga tempat itu disebut dengan Evaporasi(Karim,1985).
Kelembaban udara dalam ruang tertutup dapat diatur sesuai dengan keinginan.Pengaturan kelembaban udara ini didasarkan atas prinsip kesetaraan potensi air antara udara dengan larutan atau dengan bahan padat tertentu. Jika ke dalam suatu ruang tertutup dimasukkan larutan, maka air dari larutan tersebut akan menguap sampai terjadi keseimbangan antara potensi air pada udara dengan potensi air larutan. Demikian pula halnya jika hidrat kristal garam-garam (salt cristal bydrate) tertentu dimasukkan dalam ruang tertutup maka air dari hidrat kristal garam akan menguap sampai terjadi keseimbangan potensi air (Lakitan, 1994).
Kelembaban relatif adalah istilah yang digunakan untuk menggambarkan jumlah uap air yang terkandung di dalam campuran air-udara dalam fasa gas (Santoso, 2007).
Kelembaban relatif dari suatu campuran udara-air didefinisikan sebagai rasio dari tekanan parsial uap air dalam campuran terhadap tekanan uap jenuh air pada temperatur tersebut.Perhitungan kelembaban relatif ini merupakan salah satu data yang dibutuhkan (selain suhu, curah hujan, dan observasi visual terhadap vegetasi) untuk melihat seberapa kering areal perkebunan sehingga nantinya dapat ditentukan tingkat potensi kebakaran lahan (Santoso, 2007).
Cara yang lebih praktis yaitu dengan menggunakan 2 termometer, yang basah dan kering.Prinsipnya semakin kering udara, maka air semakin mudah menguap.karena penguapan butuh kalor maka akan menurunkan suhu pada thermometer basah. Sedangkan termometer kering mengukur suhu aktual udara.Akibatnya jika perbedaan suhu antara keduanya semakin besar, maka artinya kelembaban relatif udara semakin rendah. Sebaliknya jika suhu termometer basah dan thermometer kering sama, artinya udara berada pada kondisi lembab jenuh (Santoso, 2007).

Jumat, 30 Januari 2015

Resistance Welding Principles


Most welding applies heat to join two pieces of metal. Gas welding produces molten metal through the use of a gas flame. When the molten metal cools, the pieces are joined. Arc welding uses an electric arc between the electrode and the work to melt the metal.

Resistance welding joins two pieces of sheet metal without adding anything. When an electrical current is applied to the work pieces, for a predetermined time a nugget of molten metal is created between the two pieces. 

                          The electrical current is transmitted through   two electrodes and two copper
                                               alloy electrodes then create the nugget of molten metal

 The nugget is created at the point where the two pieces interface because this is the point of maximum heat generation. The heat producing the melting process is caused by the metals’ electrical resistance to the current flow.

Resistance welding equipment consists of :
1. A welding transformer to convert high primary voltage and low primary amperage to low secondary voltage and high secondary amperage needed for welding.
2. The electrodes for passing the current through the work pieces.
3. The conductors which connect these electrodes to the welding transformer.
4. A device for exerting electrode force on the work.
5. A method of regulating the electrical current.
6. A contactor to interrupt the power to the welder transformer.
7. A timer which is capable of controlling the action of the contactor within the limits of accuracy required to produce the desired weld characteristics.
8. A method of cooling the electrodes with water

 schematic drawing of these components:


ALTERNATING CURRENT
The majority of resistance welding machines operate on single phase, with frequency 50 or 60 Hz (cyles persecond),incorporate with a single phase welding transformer to convert the high power line voltage to a low secondary voltage, normally in the range of 1.0 to 25.0 volts.
Depending on the thickness and type of material to be welded, on secondary of trafo,  current may be from 1,000 to as muchas 100,000 amperes or more.


DIRECT CURRENT
Some resistance welders are designed to operate on a 3-Phase, and will rectify the current from alternating current (AC) to direct current (DC). A 3-Phase DC resistance welder is electrically more
efficient than a single phase AC resistance welder,  because it usually produces more welding amperageper KVA and requires less demand on the primary electrical service.


ELECTRICAL CHARACTERISTICS
Most equipment is rated at a certain KVA (such as 30 KVA). The KVA (kilo-volt-amp) rating is a measure of theamount of power the equipment can handle without excessive internal heating. The duty cycle of a transformer is defined as the percentage of time on in each one minute period the transformer is actually carrying current. It is expressed in this formula:


                                WELD TIME x # WELDS PER MINUTE
% DUTY CYCLE = ------------------------------------------------------ x 100
                                                         3600

In most resistance welding applications, actual duty cycle is much less than the 50% duty cycle used Most equipment is rated at a certain KVA (such as 30 KVA). The KVA (kilo-volt-amp) rating is a measure of theamount of power the equipment can handle without excessive internal heating. In most cases, the welding transformer is the limiting factor in the equipment and determines the KVA rating. It is standard practice to rate a welding transformer at a 50% duty cycle. The duty cycle of a transformer is defined as the percentage of time onin each one minute period the transformer is actually carrying current. formula:


                                 WELD TIME x # WELDS PER MINUTE
% DUTY CYCLE = ------------------------------------------------------ x 100
                                                         3600

In most resistance welding applications, actual duty cycle is much less than the 50% duty cycle used for rating the machine. Transformers made by different manufacturers, but with the same KVA rating, may produce widely different amounts of welding current. It is important to compare not only KVA rating, but welding current when comparing resistance welding machines

DOWNLOAD MORE INFO --BASIC WELD RESISTANT

Minggu, 24 Agustus 2014

Poka Yoke: Mencegah Kesalahan di Tahap Awal untuk Mengurangi Defect dan Error


SHIFT SSCX Poka Yoke
Kualitas adalah kunci utama lean manufacturing. “Lakukan dengan benar sejak awal,” adalah filosofi yang lebih mudah diucapkan ketimbang dilakukan.
Sehingga, masih banyak organisasi yang menginginkan hasil instan dengan melakukan hal yang sama berulang-ulang kali namun, mereka mengharapkan hasil yang berbeda.
Hal ini menurut Paul A. Myerson, seorang professor dibidang Praktek Supply Chain Management, menjadi penyebab timbulnya cacat atau kerusakan pada produk atau jasa yang dihasilkan. Sehingga, perusahaan tidak bisa memberikan nilai tambah pada produk atau jasa mereka kepada pelanggan.
Meskipun 85 persen dari masalah kualitas yang dilaporkan terjadi dalam proses dan material, namun pada umumnya, cacat atau rusaknya produk atau jasa timbul karena adanya kesalahan di operator.
Meskipun kesalahan operator sering menunjukkan masalah yang lebih dalam, namun bagaimanapun alasan ini bukan cara yang baik untuk mendapatkan solusi yang tepat, justru menurut Myerson, hal ini akan meciptakan rasa takut dan ketidakpercayaan dalam organisasi.
“Quality at the Source” dalam prinsip Lean Manufacturing menyatakan bahwa kualitas tidak hanya diukur pada akhir proses produksi saja, tapi juga pada setiap langkah hingga proses tersebut selesai.
Berdasarkan prinsip ini, maka kualitas menjadi tanggung jawab dari masing-masing individu yang memberikan kontribusi pada proses produksi sehingga pengiriman produk atau jasa kepada konsumen bisa dilakukan tepat waktu dan tanpa cacat.
Dibanding berfokus pada pemeriksaan akhir, menurut Myerson, anda harus membuat pekerjaan setiap orang untuk memastikan bahwa mereka menyediakan material atau informasi yang baik kepada semua pelanggan mereka. Artinya, operator harus diarahkan untuk membuat part yang bagus dan hanya boleh mengirimkan part yang bagus untuk proses berikutnya.
Myerson juga menuliskan bahwa cara terbaik untuk mencegah terjadinya cacat dan kesalahan adalah dengan menghindarinya. Konsep Poka Yoke atau Mistake Proofing dapat membantu anda mencegah kesalahan-kesalahan yang menyebabkan cacat pada produk atau jasa.
Berikut beberapa cara menerapkan mistake proofing (poka yoke) dan standardized work, khususnya di area supply chain dan operasional logistik:
  1. Menerapkan sistem perhitungan siklus secara langsung di gudang untuk meningkatkan akurasi persediaan dan menemukan akar penyebab masalah
  2. Menerapkan Six Sigma dan Statistical Process Control untuk mengurangi variasi proses yang dapat menyebabkan aktivitas waste
  3. Berkomunikasi dengan pelanggan dan pemasok melalui pertukaran data elektronik untuk mengurangi kesalahan dan meningkatkan produktivitas
  4. Standardisasi proses untuk mengurangi variasi. Instruksikan semua pekerja untuk menggunakan metode praktek terbaik, dan membuat pengingat yang mudah terlihat untuk memastikan tugas dilakukan dengan cara yang sama
  5. Mengatur tempat kerja menggunakan elemen 5S – Sort Out, Set in Order, Shine, Standardize, dan Sustain- demi sebuah lingkungan kerja yang bersih, aman, efisien dan rapi. ***RR/RW
Shiftindonesia, 11 agustus2014

Rabu, 23 Juli 2014

Why-Why Analysis adalah alat bantu (tool) root cause analysis untuk problem solving.  Tool ini membantu mengidentifikasi akar masalah atau penyebab dari sebuah ketidaksesuaian pada proses atau produk.
Why-Why Analysis atau 5 Why’s Analysis biasa digunakan bersama dengan Diagram Tulang Ikan (Fishbone Diagram) dan menggunakan teknik iterasi dengan bertanya MENGAPA (Why) dan diulang beberapa kali sampai menemukan akar masalahnya, dan kemudian melakukan perbaikan.
Contohnya sebagai berikut:
Masalah: Mesin Breakdown/Rusak.
  1. Mengapa? Komponen automator tidak berfungsi.
  2. Mengapa tidak berfungsi? Usia komponen sudah melebihi batas lifetime 12 bulan.
  3. Mengapa tidak diganti saat mencapai batas tersebut? Tidak ada yang tahu batas lifetime komponen tersebut.
  4. Mengapa tidak ada yang tahu? Tidak ada pencatatan data penggantian komponen.
  5. Mengapa tidak ada pencatatan? Nah, sebenarnya kita telah tiba pada salah satu potensi akar masalah, yaitu tidak adanya pencatatan data penggantian komponen.
Untuk sampai pada pada akar masalah,  bisa pada pertanyaan kelima atau bahkan bisa lebih atau kurang tergantung dari tipe masalahnya.
Tahapan umum saat melakukan root cause analysis dengan why why analysis:
  1. Menentukan masalahnya dan area masalahnya
  2. Mengumpulkan tim untuk brainstorming sehingga kita bisa memiliki berbagai pandangan, pengetahuan, pengalaman, dan pendekatan yang berbeda terhadap masalah
  3. Melakukan gemba (turun ke lapangan) untuk melihat area aktual, obyek aktual, dengan data aktual.
  4. Mulai bertanya menggunakan Why Why
  5. Setelah sampai pada akar masalah, ujilah setiap jawaban dari yang terbawah apakah jawaban tersebut akan berdampak pada akibat di level atasnya. Contoh: apakah jika kita memiliki pencatatan penggantian komponen maka akan mudah bagi Tim Maintenance untuk melakukan penggantian komponen secara rutin? Apakah hal tersebut paling masuk akal dalam menyebabkan dampak di level atasnya? Apakah ada alternatif kemungkinan penyebab lainnya?
  6. Pada umumnya solusi tidak mengarah pada menyalahkan ke orang tapi bagaimana cara melakukan perbaikan sistem atau prosedur.
  7. Jika akar penyebab sudah diketahui maka segera identifikasi dan implementasikan solusinya.
  8. Monitor terus kinerjanya untuk memastikan bahwa masalah tersebut tidak terulang lagi.

Share

Twitter Delicious Facebook Digg Stumbleupon Favorites More