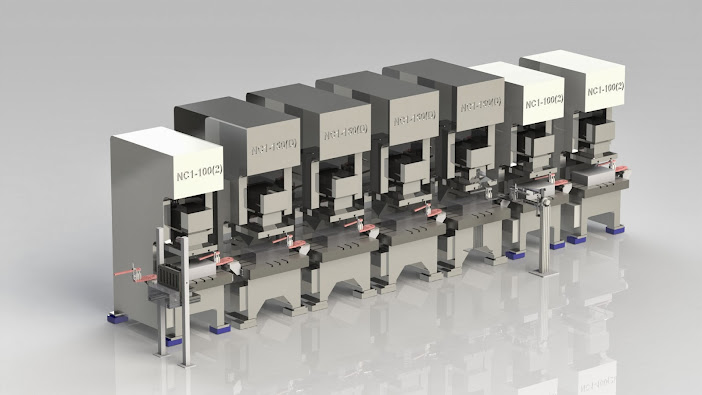
Sistem Otomasi Transportasi Produk dengan Konveyor Berjalan

Memanfaatkan konveyor sebagai alat transfer antar proses cukup efektif dalam otomasi sistem transfer antar proses, hanya saja perlu diperhatikan perubahan kapasitas akibat waktu transfer yang dibutuhkan .

Mekanisme Transfer Otomatis antar Proses Press Mekanik

Memudahkan pemindahan produk antar station proses tanpa handling manual, transfer antar proses bisa diterapkan pada pemindahan produk yang membutuhkan beberapa proses dengan Press Mekanik atau Hidrolik.

Mekanisme Transfer Otomatis Proses Draw pada Press Mekanik

Proses Draw yang membutuhkan beberapa proses dalam pembentukannya sangat efektif dengan memanfaatkan Mekanisme Otomasi Transfer antar prosesnya.

Robotik Pada Sistem Transfer Otomatis

Pada mekanisme transfer yang cukup rumit sangat cocok dengan memanfaatkan Transfer Robotik

Pneumatic Feed Bar Transfer

Pemanfaatan sistem Pneumatik dan Magnet pada mekanisme Transfer Produk

Minggu, 24 Agustus 2014

Poka Yoke: Mencegah Kesalahan di Tahap Awal untuk Mengurangi Defect dan Error


SHIFT SSCX Poka Yoke
Kualitas adalah kunci utama lean manufacturing. “Lakukan dengan benar sejak awal,” adalah filosofi yang lebih mudah diucapkan ketimbang dilakukan.
Sehingga, masih banyak organisasi yang menginginkan hasil instan dengan melakukan hal yang sama berulang-ulang kali namun, mereka mengharapkan hasil yang berbeda.
Hal ini menurut Paul A. Myerson, seorang professor dibidang Praktek Supply Chain Management, menjadi penyebab timbulnya cacat atau kerusakan pada produk atau jasa yang dihasilkan. Sehingga, perusahaan tidak bisa memberikan nilai tambah pada produk atau jasa mereka kepada pelanggan.
Meskipun 85 persen dari masalah kualitas yang dilaporkan terjadi dalam proses dan material, namun pada umumnya, cacat atau rusaknya produk atau jasa timbul karena adanya kesalahan di operator.
Meskipun kesalahan operator sering menunjukkan masalah yang lebih dalam, namun bagaimanapun alasan ini bukan cara yang baik untuk mendapatkan solusi yang tepat, justru menurut Myerson, hal ini akan meciptakan rasa takut dan ketidakpercayaan dalam organisasi.
“Quality at the Source” dalam prinsip Lean Manufacturing menyatakan bahwa kualitas tidak hanya diukur pada akhir proses produksi saja, tapi juga pada setiap langkah hingga proses tersebut selesai.
Berdasarkan prinsip ini, maka kualitas menjadi tanggung jawab dari masing-masing individu yang memberikan kontribusi pada proses produksi sehingga pengiriman produk atau jasa kepada konsumen bisa dilakukan tepat waktu dan tanpa cacat.
Dibanding berfokus pada pemeriksaan akhir, menurut Myerson, anda harus membuat pekerjaan setiap orang untuk memastikan bahwa mereka menyediakan material atau informasi yang baik kepada semua pelanggan mereka. Artinya, operator harus diarahkan untuk membuat part yang bagus dan hanya boleh mengirimkan part yang bagus untuk proses berikutnya.
Myerson juga menuliskan bahwa cara terbaik untuk mencegah terjadinya cacat dan kesalahan adalah dengan menghindarinya. Konsep Poka Yoke atau Mistake Proofing dapat membantu anda mencegah kesalahan-kesalahan yang menyebabkan cacat pada produk atau jasa.
Berikut beberapa cara menerapkan mistake proofing (poka yoke) dan standardized work, khususnya di area supply chain dan operasional logistik:
  1. Menerapkan sistem perhitungan siklus secara langsung di gudang untuk meningkatkan akurasi persediaan dan menemukan akar penyebab masalah
  2. Menerapkan Six Sigma dan Statistical Process Control untuk mengurangi variasi proses yang dapat menyebabkan aktivitas waste
  3. Berkomunikasi dengan pelanggan dan pemasok melalui pertukaran data elektronik untuk mengurangi kesalahan dan meningkatkan produktivitas
  4. Standardisasi proses untuk mengurangi variasi. Instruksikan semua pekerja untuk menggunakan metode praktek terbaik, dan membuat pengingat yang mudah terlihat untuk memastikan tugas dilakukan dengan cara yang sama
  5. Mengatur tempat kerja menggunakan elemen 5S – Sort Out, Set in Order, Shine, Standardize, dan Sustain- demi sebuah lingkungan kerja yang bersih, aman, efisien dan rapi. ***RR/RW
Shiftindonesia, 11 agustus2014

Rabu, 23 Juli 2014

Why-Why Analysis adalah alat bantu (tool) root cause analysis untuk problem solving.  Tool ini membantu mengidentifikasi akar masalah atau penyebab dari sebuah ketidaksesuaian pada proses atau produk.
Why-Why Analysis atau 5 Why’s Analysis biasa digunakan bersama dengan Diagram Tulang Ikan (Fishbone Diagram) dan menggunakan teknik iterasi dengan bertanya MENGAPA (Why) dan diulang beberapa kali sampai menemukan akar masalahnya, dan kemudian melakukan perbaikan.
Contohnya sebagai berikut:
Masalah: Mesin Breakdown/Rusak.
  1. Mengapa? Komponen automator tidak berfungsi.
  2. Mengapa tidak berfungsi? Usia komponen sudah melebihi batas lifetime 12 bulan.
  3. Mengapa tidak diganti saat mencapai batas tersebut? Tidak ada yang tahu batas lifetime komponen tersebut.
  4. Mengapa tidak ada yang tahu? Tidak ada pencatatan data penggantian komponen.
  5. Mengapa tidak ada pencatatan? Nah, sebenarnya kita telah tiba pada salah satu potensi akar masalah, yaitu tidak adanya pencatatan data penggantian komponen.
Untuk sampai pada pada akar masalah,  bisa pada pertanyaan kelima atau bahkan bisa lebih atau kurang tergantung dari tipe masalahnya.
Tahapan umum saat melakukan root cause analysis dengan why why analysis:
  1. Menentukan masalahnya dan area masalahnya
  2. Mengumpulkan tim untuk brainstorming sehingga kita bisa memiliki berbagai pandangan, pengetahuan, pengalaman, dan pendekatan yang berbeda terhadap masalah
  3. Melakukan gemba (turun ke lapangan) untuk melihat area aktual, obyek aktual, dengan data aktual.
  4. Mulai bertanya menggunakan Why Why
  5. Setelah sampai pada akar masalah, ujilah setiap jawaban dari yang terbawah apakah jawaban tersebut akan berdampak pada akibat di level atasnya. Contoh: apakah jika kita memiliki pencatatan penggantian komponen maka akan mudah bagi Tim Maintenance untuk melakukan penggantian komponen secara rutin? Apakah hal tersebut paling masuk akal dalam menyebabkan dampak di level atasnya? Apakah ada alternatif kemungkinan penyebab lainnya?
  6. Pada umumnya solusi tidak mengarah pada menyalahkan ke orang tapi bagaimana cara melakukan perbaikan sistem atau prosedur.
  7. Jika akar penyebab sudah diketahui maka segera identifikasi dan implementasikan solusinya.
  8. Monitor terus kinerjanya untuk memastikan bahwa masalah tersebut tidak terulang lagi.

Teknik RCA dengan Utilisasi 5-Whys untuk Temukan Akar Masalah


Root Cause Analysis atau RCA adalah salah satu tool yang digunakan dalam inisiatif Lean Six Sigma di organisasi. RCA adalah salah satu metode problem solving yang berfungsi untuk mengidentifikasi akar masalah (root causes) dari masalah yang terjadi dalam operasional.
Praktek RCA menyasar kepada identifikasi akar masalah (bukan hanya pada simptom) dan memperbaikinya, sehingga masalah akan tuntas secara menyeluruh dan tidak akan kembali terjadi.
Bagaimana RCA dapat Membantu?
Dengan menanyakan ‘mengapa?’ (why) secara berulang kali, maka anda akan bisa mengupas masalah lapisan demi lapisan untuk menjangkau intinya (dan menemukan root cause-nya). Metode ini disebut 5-Whys atau Why-why Analysis. Penyebab yang melatarbelakangi masalah dapat membawa anda menuju pertanyaan berikutnya, mungkin kurang atau lebih dari 5 pertanyaan, jika diperlukan. Ide utama dari 5-Whys adalah menghindari jebakan asumsi dan logika yang biasanya terjadi dalam problem solving, dan mendorong tim untuk menggali lebih dalam untuk mencapai akar permasalahan sebenarnya.
Mengapa Melakukan RCA?
Dengan mengidentifikasi penyebab masalah secepat mungkin, anda bisa memfokuskan sumber daya di area yang berjalan dengan benar dan memastikan anda menangani penyebab masalah yang sebenarnya, bukan hanya simptom.
Bagaimana Melakukan RCA dengan 5-Whys?
1) Tulislah masalah yang spesifik. Dengan menuliskan masalah, anda akan terbantu dalam pemetaan masalah dan mendapatkan deskripsi yang mendetail. Selain itu, tim bisa fokus kepada masalah yang sama.
2) Lakukan brainstorming untuk mencari tahu bagaimana masalah bisa terjadi, dan tuliskan juga jawabannya.
3) Jika jawaban-jawaban tersebut tidak membantu identifikasi sumber masalah, tanyakan ‘mengapa?’ sekali lagi dan tulislah jawabannya.
4) Kembalilah kepada langkah 3 hingga tim sepakat bahwa mereka telah menemukan akar permasalahan. Proses ini mungkin membutuhkan lima atau lebih pertanyaan ‘mengapa?’.
Mengapa Menggunakan 5-Whys?
  • 5-Whys akan membantu anda mengidentifikasi akar masalah.
  • 5-Whys membantu anda menemukan hubungan antara akar masalah yang berbeda.
  • 5-Whys adalah salah satu metode analisa yang paling sederhana dan mudah, tanpa perlu melakukan analisa statistik.
  • Mudah dipelajari dan diaplikasikan.
  • 5-Whys dan Diagram Sebab Akibat (Fishbone Diagram)
5-Whys dapat digunakan secara terpisah ataupun sebagai bagian dari diagram sebab akibat (fishbone / Ishikawa diagram). Diagram ini akan membantu anda mengeksplorasi semua potensi kesalahan ataupun masalah. Ketika anda telah memasukkan semua input dalam diagram sebab akibat, anda bisa menggunakan teknik 5-Whys untuk menggali akar permasalahannya.
Beberapa Tips
Bergerak kepada aksi perbaikan terlalu cepat akan membuat anda menyasar simptomnya saja, tidak menyelesaikan masalah hingga akarnya. Dengan kata lain, inisiatif problem solving terancam gagal dan masalah mungkin akan kembali muncul. Penggunaan teknik RCA seperti 5-Whys dan diagram Fishbone (tulang ikan/sebab akibat) akan menghindarkan anda dari resiko ini.
Jika anda tidak melontarkan pertanyaan yang tepat, maka anda takkan mendapat jawaban yang tepat. Usahakan ketepatan pertanyaan yang diajukan dalam proses 5-Whys.

5-Whys: Ajukan Pertanyaan Tepat untuk Menggali Akar Masalah

question mark with speech bubles, vector on the abstract background
5 Whys adalah tool yang digunakan untuk menemukan akar permasalahan dan sering digunakan dalam inisiatif perbaikan berbasis Lean Six Sigma. Tool 5 Whys ini dapat digunakan secara terpisah ataupun sebagai bagian dari diagram sebab akibat (Fishbone/Ishikawa diagram). Diagram ini akan membantu anda mengeksplorasi semua potensi kesalahan ataupun masalah. Ketika anda telah memasukkan semua input dalam diagram sebab akibat, anda bisa menggunakan teknik 5 Whys untuk menggali akar permasalahannya.

Mengapa Menggunakan 5 Whys?

  • 5-Whys akan membantu anda mengidentifikasi akar masalah.
  • 5-Whys membantu anda menemukan hubungan antara akar masalah yang berbeda.
  • 5-Whys adalah salah satu metode analisa yang paling sederhana dan mudah, tanpa perlu melakukan analisa statistik.
  • Mudah dipelajari dan diaplikasikan.
  • 5-Whys dan Diagram Sebab Akibat (Fishbone/Ishikawa Diagram).

Inilah 4 Langkah Melaksanakan 5 Whys

  1. Tuliskan masalah yang ada di perusahaan secara spesifik. Menulis masalah membantu anda merumuskan masalah dan memiliki gambaran sepenuhnya, hal ini juga membantu tim untuk fokus pada masalah yang sama.
  2. Buatlah pertanyaan kenapa masalah terjadi dan tuliskan jawaban di bawah pertanyaan tadi.
  3. Jika jawaban anda tidak bisa mengidentifikasi akar penyebab masalah (root cause) timbulnya masalah, tanyakan lagi kenapa dan tuliskan lagi jawaban anda.
  4. Lihat lagi ke langkah 3 sampai tim anda sepakat bahwa jawaban yang sudah di tulis bisa mengidentifikasi penyebab utama dari masalah yang ada.

Tips Mengefektifkan Hasil 5 Whys

Terlalu cepat dalam mengambil tindakan perbaikan akan membuat anda menyasar simptomnya saja, tidak menyelesaikan masalah hingga akarnya. Dengan kata lain, inisiatif problem solvingterancam gagal dan masalah mungkin akan kembali muncul. Penggunaan teknik RCA seperti 5-Whys dan diagram Fishbone (tulang ikan/sebab akibat) akan menghindarkan anda dari resiko ini.
Jika anda tidak melontarkan pertanyaan yang tepat, maka anda takkan mendapat jawaban yang tepat. Usahakan ketepatan pertanyaan yang diajukan dalam proses 5-Whys

Teknik Investigasi Temukan Akar Masalah - 5 Why

Ask Why
Teknik problem solving bukanlah jurus jitu dalam memecahkan masalah di dalam organisasi anda, jika..
Satu, anda tidak sampai tuntas menemukan penyebab masalah hingga ke akarnya, dan dua, anda langsung melompat ke hipotesa masalahnya yang cenderung hanya berupa simptom nya saja.
Lalu, bagaimana cara terbaik menemukan penyebab masalah hingga ke akarnya?
Tentu anda tidak asing dengan teknik 5 Why’s, teknik problem solving yang menjadi andalan Toyota dalam menentaskan permasalahan di lini produksi mereka.
Konsep yang memaksa anda untuk bertanya ‘Kenapa Kenapa Kenapa Kenapa dan Kenapa’
Sakichi Toyoda, pendiri Toyota Industries mengembangkan teknik 5 Why’s ini sebagai alat investigasi utama dalam lean manufacturing. Konsep di balik teknik 5 why’s ini memang sangat sederhana, yaitu membuat anda menemukan penyebab masalah hingga ke akarnya. Artinya, anda harus melakukan investigasi terhadap setiap tindakan yang menyebabkan masalah hingga akhirnya menjadi penghambat dalam proses atau produk. Caranya?
  1. Tulislah masalah yang spesifik
  2. Lakukan brainstorming untuk mencari tahu bagaimana masalah bisa terjadi, dan tuliskan juga jawabannya
  3. Jika jawaban-jawaban  tersebut tidak membantu identifikasi sumber masalah, tanyakan lagi ‘kenapa’ dan tulis kembali jawabannya
  4. Kembalilah kepada langkah 3 hingga tim sepakat bahwa mereka telah menemukan akar permasalahan. Dan proses ini membutuhkan lima atau lebih pertanyaan ‘kenapa’.
Mengapa harus sampai ke akar masalah?
Dalam mengidentifikasi hingga akhirnya menemukan akar penyebab masalah, tentu anda akan menghabiskan waktu dan juga sumber daya lainnya yang tidak sedikit. Untuk itu, tentu anda tidak ingin  kembali menyelesaikan permasalahan yang itu-itu lagi.
Akar penyebab masalah adalah sumber masalah. Sebagian besar masalah akan memiliki serangkaian tindakan yang mengarah ke masalah. Akar penyebab tadi adalah tindakan pertama yang memulai reaksi berantai yang mengarah ke penyebab akhir dan akhirnya menimbulkan masalah yang terlihat. Dengan mengidentifikasi penyebab masalah secepat mungkin, anda bisa memfokuskan sumber daya di area berjalan dengan benar dan memastikan anda menangani penyebab masalah yang sebenarnya, bukan hanya simptom.
Bagaimana Menggunakan Teknik 5 Why?
Biasanya, akar penyebab masalah bersumber dari kebijakan manajemen. Kebijakan manajemen menyebabkan masalah yang terjadi dalam beberapa cara. Terkadang, kebijakan manajemen ini memiliki konsekuensi yang tidak diinginkan. Misal, sebuah kebijakan yang melibatkan antar departemen namun, terjadi komunikasi yang buruk antar departemen yang terlibat. Sehingga, pada akhirnya perilaku dan aktivitas ini menyebabkan masalah.
Teknik 5 why menyediakan cara sistematis untuk mendiagnosa akar penyebab masalah. Untuk memulainya, tanyakanlah pada diri anda terlebih dahulu, ‘mengapa’ masalah terjadi. Penyebab langsung akan menjadi jawaban untuk pertanyaan ini. Langkah berikutnya adalah untuk bertanya mengapa kondisi ini bisa terjadi. Kemudian lanjutkan pertnyaan ‘kenapa’ untuk mendapatkan jawaban yang membawa anda hingga ke akar penyebab masalah.
5 Why juga dapat digunakan secara terpisah ataupun bagian dari diagram sebab akibat (fishbone/Ishikawa diagram). Diagram ini membantu anda mengeksplorasi semua potensi kesalahan ataupun masalah.***RR/RW
Sumber: leangenie.com

Minggu, 29 Juni 2014

Usaha makanan ataupun minuman dalam skala menengah dan besar biasanya memakai mesin ketika memproduksi bahan olah mereka. Penggunaan mesin olahan makanan dan minuman sudah seharusnya terbuat dari  logam tahan karat atau stainless steel. Mesin berstainless steel yang terbuat dari campuran besi, krom, mangan, silikon, karbon, dan nikel biasanya lebih kuat dan tahan lama. Maka dari itu banyak kalangan pengusaha atau ibu rumah tangga sekalipun menggunakan mesin ini. Ada beberapa alasan untuk Anda mengapa harus memilih mesin berstainless steel.
Di antaranya adalah untuk menghindari kontaminasi kimia baja terhadap produk makanan yang biasa ditemukan pada grade SS 304 atau SS 316. Tak hanya itu, mesin berstainless steel biasanya memiliki kekuatan dan ketahanan abrasi atau pengikisan batuan oleh air, es, atau angin yang bisa mengandung dan menganggkut hancuran barang jadi sangat tepat untuk aplikasi di industri makanan dan minuman. Permukaan yang halus membuat mesin mudah dibersihkan dari kontaminasi.
Namun, meskipun terdapat banyak keunggulan dari mesin ini, Anda sebagai pengusaha juga tak boleh angkat tanggan tak menjaga mesin ini. Biar bagaimana pun, tanpa perawatan mesin sebagus apa pun akan rusak cepat. Berikut beberapa tis yang bisa Anda lakukan untuk merawat mesin kesayangan Anda.
  1. Jangan lupa untuk selalu merendam dengan air hangat ketika peralatan selesain digunakan. Untuk memudahkan menghilangkan noda yang menempel, berikan beberapa tetes air jeruk lemon.Tak hanya air jeruk lemon, cuka ternyata ampuh untuk membersihkan noda.
  2. Jika peralatan sudah terlihat berkarat atau berubah warna cokelat, segera beri air mendidih dicampur dengan satu sendok teh garam noda.
  3. Gunakan sikat berbulu lembut dan air sabun saat mencuci peralatan.
  4. Jemur mesin yang sudah dicuci, keringkan di bawah sinar matahari.
  5. Atau jika tak ingin dijemur, Anda bisa mengelap peralatan dengan kain bersih.

(Herti Annisa)

Senin, 14 April 2014

Sinyal Input - Output

Data berupa sinyal dari peralatan input luar diterima oleh sebuah PLC dari sistem yang dikontrol. Peralatan input luar misalnya: saklar, sensor, tombol dan lain-lain. Data sinyal  masukan yang masih berupa sinyal analog akan diubah oleh modul input A/D analog to digital input module) menjadi sinyal digital. Selanjutnya oleh unit prosesor sentral atau CPU yang ada di dalam PLC sinyal digita dan disimpan di dalam ingatan (memory). 
Keputusan diambil CPU dan perintah yang diperoleh diberikan melalui modul output D/A (digital to analog output module) sinyal digital itu bila perlu diubah kembali menjadi menggerakkan peralatan output luar (external output device) dari sistem yang dikontrol seperti antara lain berupa kontaktor, relay, solenoid, value, heater, alarm dimana nantinya dapat untuk mengoperasikan secara otomatis sistem proses kerja yang dikontrol tersebut 

PLC (Programmable Logic Controller) adalah suatu peralatan elektronika yang bekerja secara digital memiliki memori yang dapat deprogram, menyimpan perintah-perintah untuk melakukan fungsi-fungsi khusus seperti logic, sequencing, timing, counting dan arithmatik untuk mengontrol berbagai jenis motor atau proses melalui modul input output analog atau digital. Di dalam PLC berisi rangka elektronika yang dapat difungsikan seperti contact relay (baik NO maupun NC) pada PLC dapat digunakan berkali-kali untuk semua intruksi dasar selain intruksi output. Jadi bisa dikatakan bahwa dalam suatu program PLC tidak diijinkan menggunakan output dengan nomor kontak yang sama. 


Tabel Perbedaan PLC dengan Sistem Kendali Konvensional
Sistem Programmable Logic Controller (PLC ) 
1. W i r i n g r e l a t i f sedikit.
2. Maintenan ce relatif mudah.
3. Pelacakan  kesalahan s i s t e m l e b i h sederhana.
4. Konsumsi daya relatif  rendah.
5. Dokumentasi gambar s i s t e m l e b i h sederhana dan mudah dimengerti.
6. Modifikasi s i s t e m  l e b i h sederhana.

Sistem kendali konvensional 
1. W i r i n g r e l a t i f kompleks.
2. Maintenance membutuhkan waktu yang lebih lama.
4. Kompleks.
4. Konsumsi daya relatif tinggi.
5. Dokumenta sigambar  l e b i h banyak
6. Modifikasi s i s t e m l e b i h kompleks.


Share

Twitter Delicious Facebook Digg Stumbleupon Favorites More